
En sectores de fabricación de precisión, como los separadores de baterías de iones de litio y las películas ópticas de alta gama, la precisión dimensional deTubos centrales de ABSDetermina directamente la tasa de rendimiento de la línea de producción y la tasa de utilización del equipo.
Cada aspecto de un tubo central de ABS que cumpla con las normas, desde el diámetro interno y el espesor de la pared hasta la longitud y la rectitud, debe someterse a pruebas rigurosas. Hoy, JSHKCORES lo lleva al interior del laboratorio de control de calidad para ver cómo se "mide" un tubo central de ABS de alta precisión según las especificaciones.
Medición del diámetro interno de tubos centrales de ABS: ajuste preciso a mandriles expandibles por aire
El diámetro interno es la dimensión clave para el ajuste entre el tubo central de ABS y el mandril expandible por aire del equipo. Para medir, normalmente se utiliza un micrómetro interno o un pie de rey de alta precisión. Los operadores deben insertar las mordazas de medición en el tubo y seleccionar múltiples secciones transversales en la abertura del tubo y en la mitad del cuerpo del tubo. En cada sección transversal, se deberán tomar medidas al menos dos veces en direcciones mutuamente perpendiculares y calcular la media aritmética. Para núcleos de tubos de diafragma especializados que requieren una precisión extremadamente alta, también se utilizan medidores de límite suaves (medidores de paso y no paso) para una inspección rápida y garantizar que la tolerancia del diámetro interior esté estrictamente controlada dentro del rango estándar, evitando así que se afloje o se atasque cuando el tubo se monta en la máquina.
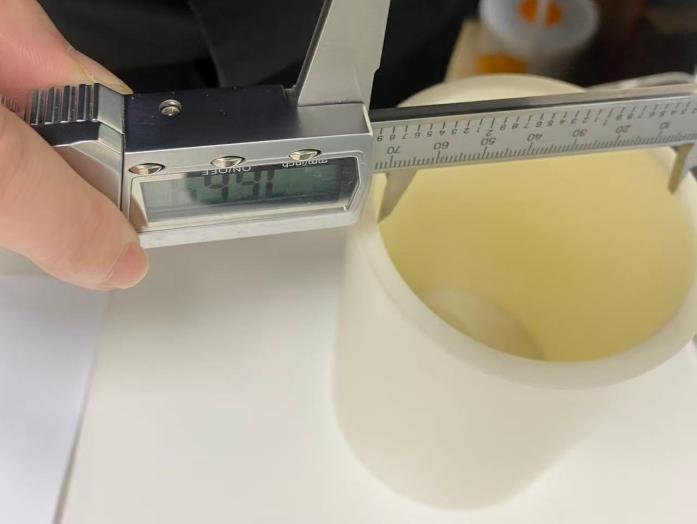
Medición del espesor de la pared de los tubos centrales de ABS: aplique fuerza de manera uniforme; tomar varias medidas
La uniformidad del espesor de la pared afecta directamente el equilibrio de tensiones del tubo enrollado durante el funcionamiento a alta velocidad. Las mediciones se toman sujetando un micrómetro directamente a la sección transversal de la pared del tubo. Se deben seleccionar al menos de seis a ocho puntos de medición uniformemente alrededor de la circunferencia del tubo, evitando la línea del molde. Se registran los valores máximo y mínimo y se calcula el promedio para garantizar que las desviaciones del espesor de la pared se mantengan dentro de ±0,2 mm.
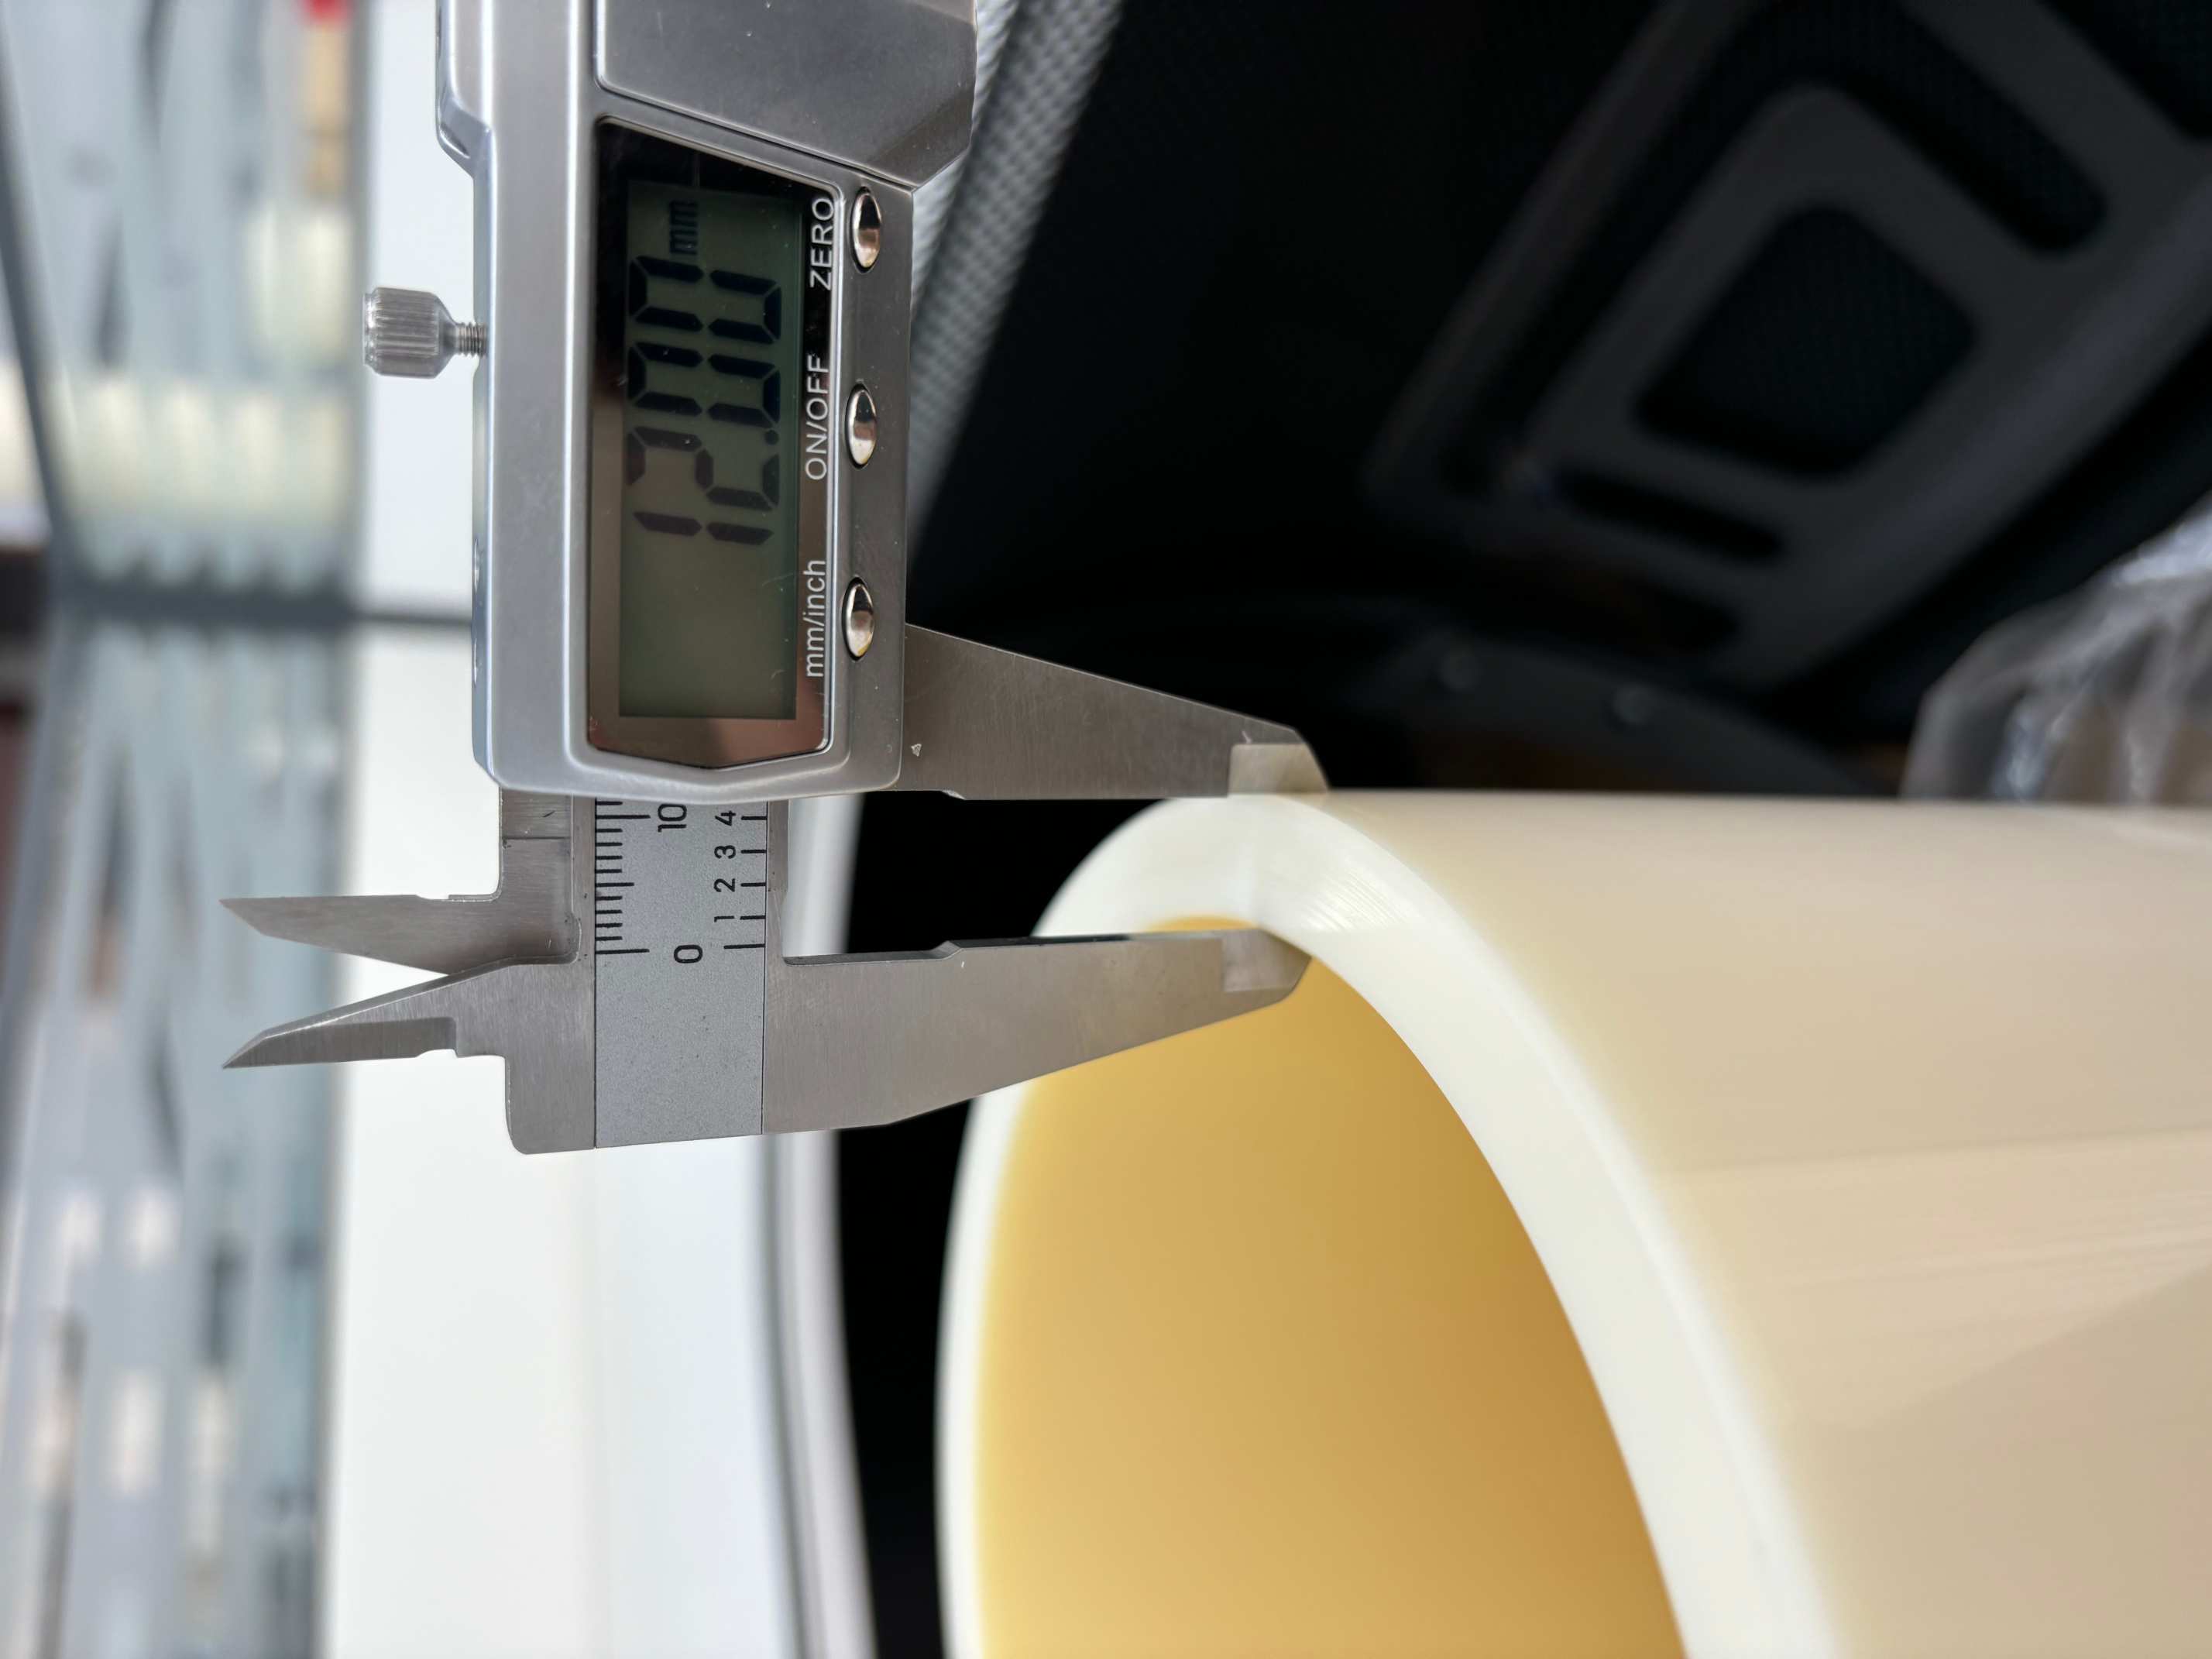
Medir la longitud de un tubo enrollado de ABS: garantizar una alineación perfecta al milímetro
Medir la longitud puede parecer sencillo, pero no deja lugar al descuido. Coloque el tubo enrollado de ABS de forma natural y recta sobre una superficie nivelada y utilice una cinta métrica de acero calibrada para medir la distancia entre los extremos exteriores a lo largo del eje del tubo. Al medir, asegúrese de que su línea de visión sea perpendicular a la escala, con una precisión del milímetro más cercano. No estire ni comprima artificialmente la tubería para garantizar que cada tubo central se alinee perfectamente con el equipo de la línea de producción. Normalmente, la tolerancia de longitud para un tubo central de ABS de seis pulgadas está dentro de ±0,2 mm.
Medición de rectitud y redondez de tubos centrales de ABS.
En condiciones de bobinado de alta velocidad de varios cientos de metros por minuto, la rectitud y redondez (eliptticidad) de los tubos centrales de ABS son indicadores clave para evitar que las membranas se arruguen y se rompan. Para medir la rectitud, coloque el tubo central sobre un bloque en V y mueva un comparador a lo largo de la dirección axial del tubo para leer la diferencia entre las lecturas más alta y más baja; Para medir la redondez, se distribuyen uniformemente varios puntos de medición alrededor de la circunferencia en la misma sección transversal y se calcula la diferencia entre los diámetros exteriores máximo y mínimo. Las empresas líderes de la industria han establecido estándares que controlan estrictamente la elipticidad circular exterior de los tubos de 6 pulgadas dentro de 0,3 mm, con una rectitud que alcanza los 0,15 mm/m, suprimiendo así la desviación radial y la desalineación axial en origen.
Vale la pena señalar que, al ser termoplástico, las dimensiones del ABS se ven afectadas por la temperatura ambiente. Por lo tanto, antes de cualquier medición de precisión, las muestras deben someterse a un acondicionamiento minucioso en un ambiente de laboratorio estándar (temperatura 23 °C ± 2 °C, humedad relativa 50 % ± 10 %) para eliminar errores causados por la expansión y contracción térmica, garantizando así la precisión y confiabilidad de los datos de la prueba.
Desde la recepción de materias primas hasta el envío de productos terminados, cadaTubo central de ABSse somete a una serie de rigurosas "inspecciones" dimensionales en JSHKCORES. Es precisamente este compromiso inquebrantable con las tolerancias a nivel de micras por parte deTecnología plástica Co., Ltd. de Jiangsu Hongkaique proporciona la garantía más sólida para las líneas de producción de alta velocidad de los clientes intermedios.